Сырьё, пар, клей, скорость: на каком из четырёх этапов производства гофрокартона чаще всего рождается скрытый брак
В прошлых частях серии мы разбирали, из чего складывается себестоимость гофроящика и как профиль гофры связан с прочностью на сжатие. Оба раза мы смотрели на картон как на товар: марка, профиль, цена за квадратный метр. Пора спуститься на этаж ниже - к самому гофроагрегату и к тому, что происходит с материалом за те сорок минут, пока он едет от рулона до паллеты.
Тема этой части - скрытый брак. Тот, который не ловит ОТК на выходе с линии и который обнаруживает кладовщик у клиента на четырнадцатый день, когда коробка вдруг "садится" по высоте, расходится по клеевому шву или теряет геометрию в штабеле.
Контекст подталкивает к разговору. По отраслевым публикациям, за январь-август 2026 года выпуск ящиков и коробок из гофрированного картона снизился на 2,2% год к году, при этом норматив утилизации упаковки по РОП вырос до 75% с 2026 года и до 100% с 2027-го. Бумажно-картонная упаковка остаётся крупнейшим сегментом рынка - около 36% и порядка 0,6 трлн рублей в 2025 году, в отрасли больше шести тысяч компаний, а общий прогноз на 2026 год - около +7%, но с оговоркой: рост будет неравномерным, и технологическая стабильность становится дороже объёма. Проще говоря, время, когда брак можно было списать на "рынок большой, всё съедят", заканчивается.
Почему скрытый брак не видно на линии
Приёмка и ОТК работают с тем, что измеримо быстро: геометрия листа, внешний вид, влажность, иногда разрывное усилие на выборке. Всё это - свойства поверхности и текущего момента. А скрытый брак живёт в структуре: в клеевом шве, в высоте и форме флютинга, в остаточной влажности, которая уйдёт из листа за неделю.
Проявляется он не сразу, потому что для запуска нужен внешний триггер:
- циклическое изменение влажности на складе, из-за которого клеевой шов то набирает влагу, то отдаёт её;
- статическая нагрузка при штабелировании, которая добивает гофру с уже потерянной высотой профиля;
- время. Крахмальный клей дозревает и садится не мгновенно, а дефект нанесения никуда не девается.
Отсюда и типовой сценарий: коробка проходит ОТК, едет к клиенту, лежит две недели в неотапливаемом складе, и только там выясняется, что прочность на сжатие была на 20-30% ниже заявленной. В отраслевых чек-листах приёмки дефекты как раз делят по критичности: одни делают упаковку непригодной сразу, другие снижают функциональность и всплывают при хранении и транспортировке. Второй тип и есть наш предмет.
И главное, что нужно держать в голове с самого начала: почти всегда это системный дефект процесса, а не одна неудачная коробка. Скрытый брак воспроизводится. Если он есть в партии, он есть в смене, в рулоне, в настройке узла.
Этап первый: сырьё
Примерно три четверти сырья для гофроупаковки в России - макулатура, и доля перерабатываемых продуктов в портфеле отрасли за два года выросла с 16% до 25%. Экономика понятна, но вместе с ней растёт зависимость качества от входного потока.
Что именно ломает процесс:
- влажность. Разброс в 2-3% между партиями уже сдвигает тепловой баланс: сушильная часть и прогрев работают по одной настройке, а картон приходит с другой. Лист уходит с линии с остаточной влажностью, которая потом даёт волну, "лодочку" и потерю геометрии;
- длина волокна. Короткое волокно из многократно переработанной макулатуры - это ниже сопротивление сжатию и продавливанию при той же массе квадратного метра;
- зольность и примеси. Минеральный наполнитель и мусор дают пыль, неравномерное впитывание клея и локальные пятна непроклея;
- разносортица в потоке. Смешали две партии с разной степенью помола - получили разное водопоглощение по всей ширине полотна.
Практика здесь простая и скучная: сортировка макулатуры, входные спецификации с допусками по влажности и зольности, и, что важнее, раздельный запуск партий с разными характеристиками. Один и тот же гофроагрегат на разном сырье требует разной настройки - и это нормальная инженерная логика, а не признак плохого станка.
Этап второй: пар
Самый недооценённый участок. Пар не видно, счётчик по нему часто один на всю линию, и никто не смотрит на него между сменами.
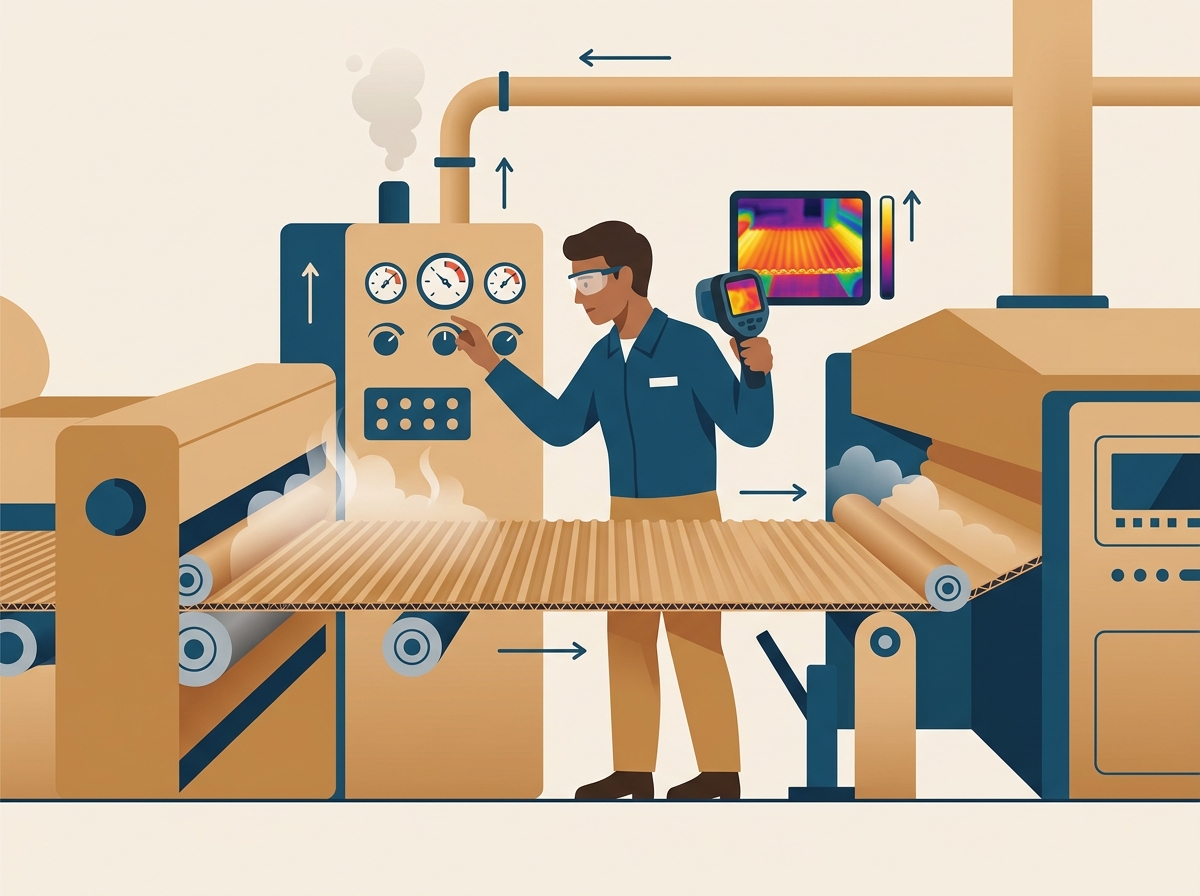
Пар делает три вещи: разогревает полотно перед нанесением клея, обеспечивает гелеобразование крахмального клея и стабилизирует профиль при формовке флютинга. Если давление проседает, происходит вот что:
- полотно идёт холодным, клей не успевает перейти в гель, и шов получается "сырым" - держится, пока лист не наберёт влагу;
- флютинг формуется неравномерно, высота профиля гуляет по ширине. Визуально это почти не читается, а на испытании на сжатие даёт разброс в разы;
- скачки температуры при смене заказа дают конденсат и локальные переувлажнённые зоны. Они высохнут, но след останется в виде ослабленной гофры.
Характерный признак именно паровой проблемы: дефект повторяется на определённых участках по ширине полотна или привязан к времени суток и сменам, а не к конкретной партии сырья.
Этап третий: клей
Клей - это место, где скрытый брак рождается чаще всего и прячется дольше всего.
Работает три параметра: дозировка, вязкость и температура клеевого раствора. Каждый из них может уйти в отклонение незаметно.
Недоклей. Клея нанесено мало или он нанесён на холодное полотно. Лист на выходе держится, шов выглядит целым, но площадь фактического контакта - часть от номинала. Дальше два варианта: либо коробка расслаивается при перепаде влажности на складе, либо биговка при сборке вскрывает шов. Это и есть та самая причина расслоения гофрокартона, которую ищут уже после рекламации.
Переклей. Обратная ошибка, и она тоже вредит: лишняя влага не успевает уйти, лист идёт на накопительный стол сырым, штабель "блокируется", появляется коробление. Через неделю такой лист теряет до 10-15% жёсткости просто потому, что гофра сложилась под собственным весом в штабеле.
Вязкость. Крахмальный клей меняет вязкость в течение смены: пыль, температура в цеху, время жизни раствора. Один и тот же клеевой узел в 8 утра и в 16 часов работает по-разному. Если вязкость никто не измеряет, отклонение замечают только по расслоению на складе клиента.
Отсюда практический вывод: дозировка, вязкость и температура - параметры для непрерывного мониторинга, а не для записи раз в смену в журнал.
Этап четвёртый: скорость
Скорость гофроагрегата - это компромисс между производительностью и временем, которое материал проводит в каждой зоне.
На предельной скорости:
- полотно проходит сушильную часть быстрее, чем успевает отдать влагу;
- клей наносится на границе допустимого, потому что цикл работы узла сокращён;
- при небольшом отклонении по пару или влажности сырья дефицит времени нечем компенсировать, и лист выходит на грани.
Сам по себе высокий темп не портит картон. Портим его мы, когда поднимаем скорость, не проверив, что запас по сушке и по клею это позволяет. Классическая картина: линия выдаёт ровный лист, ОТК доволен, а через десять дней партия "плывёт" по геометрии и расслаивается при штабелировании.
Где искать причину: таблица быстрой диагностики
| Этап | Что отклоняется | Как проявляется у клиента | На что смотреть в первую очередь |
|---|---|---|---|
| Сырьё | Влажность, длина волокна, зольность | Коробление, волна, низкое сопротивление сжатию по всей партии | Разброс между партиями, входные спецификации |
| Пар | Давление, температура, конденсат | Ослабленная гофра, разброс прочности по ширине полотна | Привязка дефекта к сменам и участкам полотна |
| Клей | Дозировка, вязкость, температура геля | Расслоение через 10-14 дней, отрыв лайнера при биговке | Журнал вязкости, температура полотна перед клеевым узлом |
| Скорость | Баланс темпа, сушки и клея | Недосушенный лист, блокировка в штабеле, потеря геометрии | Остаточная влажность при выходе с линии |
Логика чтения таблицы простая. Дефект, который повторяется неравномерно по рулону или по сменам, почти никогда не виноват "картон вообще" или "станок вообще" - он указывает на конкретный участок процесса: подачу пара, клеевой узел, скорость линии.
Что делать: три уровня контроля вместо одного
Первый уровень - входные спецификации на сырьё. Допуски по влажности, зольности и степени помола, прописанные и проверяемые, а не принятые на словах.
Второй уровень - мониторинг процесса в реальном времени. Температура и давление пара, температура полотна перед клеевым узлом, вязкость клея. Цифровой съём параметров нужен не для отчёта, а чтобы увидеть отклонение до того, как партия ушла на склад.
Третий уровень - испытания "на хранение", а не только "с линии". Сжатие в штабеле, деформация, выдержка в условиях повышенной влажности в течение 10-14 дней. Именно эти тесты показывают, проявится ли скрытый дефект, и именно они ближе к тому, что с упаковкой будет делать клиент. По сути это ГОСТ-подход, перенесённый в операционную практику: стабильность размеров, прочность, влажность и внешний вид проверяются не в момент выпуска, а на горизонте реального хранения.
Что дальше
Главный вывод части: скрытый брак в гофрокартоне - это не брак, а сигнал. Он показывает, где в цепочке сырьё - пар - клей - скорость один параметр потянул за собой остальные. Коробка, разрушившаяся на складе клиента через две недели, почти всегда рассказывает историю про конкретный узел и конкретную настройку.
В следующей части серии разберём, как читать протоколы испытаний и что именно проверять при приёмке гофроупаковки, чтобы поймать эти дефекты до того, как они доедут до склада клиента: какие показатели просить у поставщика, какие тесты заказывать самому и как отличить допустимое отклонение от критичного.
Если задача прямо сейчас - посчитать, во что обойдётся упаковка с учётом реальных требований к прочности и хранению, оставьте заявку в форме "Рассчитать стоимость упаковки" на странице https://miganpack.ru/contacts/ - инженер посмотрит на ваш типоразмер, профиль и условия эксплуатации, а не только на цену за квадратный метр.